

Industrijski stroji za hektarje predstavljajo vrhunec učinkovitosti proizvodnje nogavic, ki lahko proizvajajo na stotine parov nogavic dnevno z natančnostjo in doslednostjo. Za razliko od gospodinjskih statve ti industrijski stroji - potrebujejo operaterje s specializiranim poznavanjem delovanja stroja, ravnanju z materiali in nadzorom kakovosti. Podrobno razčlenitev postopka pletenja nogavic na industrijskem stanju, ki pokriva vse, od nastavitve naprave do odpravljanja težav med veliko - proizvodnji.
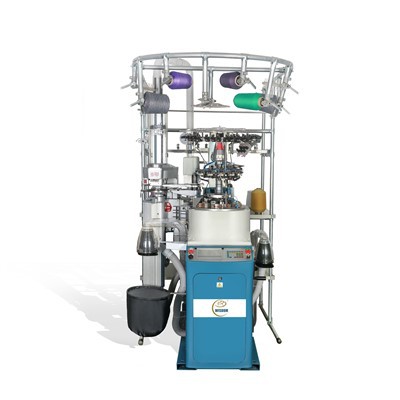
Naučite se osnov industrijskih koščkov
Industrijski stroji za nogavice so razvrščeni po premeru igelnih cilindra in števila igle, ki določajo velikost in gostoto tkanine nogavic. Običajni modeli vključujejo enojne - statve cilindra za osnovne nogavice in dvojne - jeklenke za ojačane sloge, kot so delovne nogavice. Te statve delujejo z mehanskim podajalnikom odmikača in preje.
Ključne komponente vključujejo igle valj (ki se vrti, da tvori cevasto strukturo nogavice), potopice (ki med pletenjem pritrdijo tkanino) in vzemite - navzgor (ki potegnejo tkani tkanino navzdol, da ohranijo napetost). Sodobni industrijski statve so pogosto opremljene z računalniškimi sistemi za nadzor, da se zmanjša čas nastavitve med proizvodnimi serijami.

Pred začetkom proizvodnje je temeljita priprava ključnega pomena, da se izognete izpadu. Najprej izberite ustrezno prejo - industrijske statve običajno obdelujejo medij - do preje v težki kategoriji, narejene iz bombaža, poliestra ali mešanic. Preja mora biti z enakomerno napetostjo navita na bobbina; Neenakomerno navijanje bo povzročilo nepravilne šive.
Nato kalibrirajte stavek na specifikacije nogavice. Nastavite hitrost valja igle in prilagodite napetost podajalnika preje z gumbom za napetost. Preizkusite pot preje tako, da prešlo prejo skozi vse vodnike preje, da zagotovite gladek, trenje - prosti pretok preje iz bobbina do iglišča.
Če uporabljate računalnik -, pripravite program vzorca. Vnesite parametre, kot so dolžina nogavic, gostota rebra, ojačitev pete in oblika prstov. Na mehanskih statvah ročno nastavite položaj odmikača za vsak odsek: rebra za odpiranje nogavic, ravno odmik za nogo in peto/prsto za oblikovanje.
Nalaganje materiala in začetna nastavitev
Naložite prejo bobbine na Creel Loom in jih ustrezno uredite, da zmanjšate zaplete. Konec vsake preje prenesite skozi napenjalec, detektor preloma preje in ušesnico preje, pri čemer jo pritrdite na začetnem položaju igle valja. Pritrdite vlečni pas na vodnik tkanine in zagotovite, da bo enakomerna tlak - Prekomerna napetost raztegnila nogavico, medtem ko premalo bo povzročilo ohlapne šive.
Nastavite valj igle na začetni položaj. Za rebraste manšete aktivirajte rebrasto odmik, ki bo nadomestila položaje igle. Preverite začetne šive: naj bodo gladke in enakomerno napete, brez zančkov ali vrzeli.
Postopek pletenja: korak - s korakom -
Stroji za industrijsko gnilovanje so zelo avtomatiziran postopek, ki uporabljajo prefinjene mehanske strukture in računalniške programe - za doseganje neprekinjenega pletenja od preje do končnega izdelka. Celoten postopek lahko razdelimo na naslednje ključne korake:
Pletenje manšete. Postopek pletenja se začne z manšeto. Stroj uporablja sistem kavelj, da prejo tka v zanko -, kot je struktura, in tvori osnovni obris manšete. Rebranje ali lažne tehnike rebra se običajno uporabljajo za dajanje dobre elastičnosti manšetah. Da bi povečali trajnost in prileganje, nekateri slogi vključujejo jedro prejo ali elastike Spandex, da prepreči, da bi manšeta med obrabo zdrsnila in se deformirala.
Sod za nogavice je glavni del, ki povezuje manšeto s peto. Med pletenjem stroj samodejno prilagodi dolžino šiva in napetost preje v skladu s prednastavljenim programom, da ustvari enakomerno cevasto strukturo. Odvisno od potreb po izdelku je mogoče uporabiti različne tehnike pletenja, kot so navadni šiv, jacquard in mreža. Vzdrževanje stabilne napetosti preje v tej fazi je ključnega pomena za zagotovitev, da gostota, dolžina in premer nogavice izpolnjujejo zahteve glede oblikovanja.


Peta, ki je podvržena pomembnim trenjem in nateznim silam, je okrepljena s pomočjo kratkih - s šivom pletenja ali tehnik pletenja. S prilagajanjem smeri gibanja igelne postelje stroj ustvari dvojno - plast ali zgoščeno strukturo na peti, kar izboljša odpornost proti obrabi. Nekateri visoki - končni stroji lahko dosežejo tudi tri - dimenzijsko pletenje, kar omogoča, da se peta bolje ujema s krivuljami stopala in izboljša udobje.
Odsek stopala nadaljuje postopek pletenja, ki se uporablja v peti, in ohranja strukturno kontinuiteto. Nožni prst uporablja postopno zmanjšanje šivov in natančno izračuna število šivov za doseganje naravnega spodnjega spola spredaj. All - v - En stroj je opremljen s funkcijo samodejnega šiva, ki brezhibno zapre toe po končanem pletenju, kar odpravi neprijetno izboklino, povezano s tradicionalnim šivom. Končno senzorji izvajajo osnovne preglede na končnem izdelku, da odpravijo napake, kot so zlomljena preja in zgrešeni šivi.
Celoten postopek pletenja natančno nadzira računalniški program, ki zagotavlja, da vsak par nogavic ustreza enotnim standardom za velikost, gostoto in funkcionalnost. Sodobni industrijski stroji za nogavice se ponašajo z visokimi hitrostmi proizvodnje, hkrati pa lahko prilagodljivo uporabljajo zapletene vzorce in funkcionalne preje.
Post - obdelava in nadzor kakovosti
Ko je nožni prst pleten, je stavek končno nogavico potisnil na transporter. Post - Proizvodni koraki vključujejo:
- Povezava: Za odprte - nogavice nogavice povezovalni stroj zapre nožnico z nevidnim šivom.
- Stereotip: nogavice so nameščene v nastavitvenem stroju. Stroj za oblikovanje nogavic uporablja nadzorovano temperaturo in pritisk, s čimer zagotavlja, da ohranijo ustrezne dimenzije in obliko.
- Pregled: Samodejni skenerji in ročni inšpekcijski pregledi se uporabljajo za preverjanje napak, kot so luknje, neenakomerna napetost ali neskladni vzorci.
Nadzor kakovosti je ključnega pomena - Za učinkovito proizvodnjo bi morale biti stopnje ostankov izjemno nizke. Če pride do napak, takoj prilagodite nastavitve statve: nastavite napetost za ohlapne šive, zmanjšajte hitrost cilindra za lomljenje preteh in ponovno umerite odmik za nepravilno oblikovanje.

Vzdrževanje in odpravljanje težav
Industrijski stroji za nogavice potrebujejo rutinsko vzdrževanje, da se prepreči okvare:
- Cilinder in odmik očistite s stisnjenim zrakom, da odstranite lint.
- Mazajte gibljive dele po naših navodilih za zmanjšanje trenja.
- Preverite igle za breme ali škodo in zamenjajte vse, ki povzročajo zatiranje.
Pogoste težave in rešitve:
- Zgrešeni šivi: Zamenjajte upognjene igle ali prilagodite napetost dovajalca preje.
- Razbijanje preje: Zmanjšajte hitrost jeklenke, preglejte prejo glede napak ali ponovno preberite vodnik preje.
- Neenakomerno rebranje: ponovno umerite položaj rebra ali zamenjajte obrabljene potopine.
Z obvladovanjem teh korakov lahko operaterji povečajo učinkovitost svojih industrijskih strojev, ki proizvajajo visoko - kakovostno hozijo v obsegu, hkrati pa zmanjšajo odpadke in izpadanje.


